Pembungkusan dinding nipis-fikirkan cawan yogurt, tab marjerin, bekas deli dan penutup berdinding nipis-mewakili salah satu segmen yang paling mencabar dalam industri pengacuan suntikan. Ketebalan dinding bahagian biasanya berkisar antara 0.25mm hingga 1.0mm, dengan nisbah panjang-ke-tebalan aliran selalunya melebihi 200:1. Masa kitaran diukur dalam saat (biasanya 3–8 saat), dan volum pengeluaran tahunan kerap melebihi 10 juta bahagian setiap acuan.
Sebagai juruteknik acuan berpengalaman yang mengkhusus dalam acuan pembungkusan peronggaan tinggi, saya telah melihat bagaimana kecacatan reka bentuk kecil boleh menjadi bencana dalam pengacuan dinding nipis. Ketidakseimbangan pintu sebanyak 5% boleh bermakna sesetengah rongga terlalu padat manakala yang lain pendek. Varians penyejukan 5°C boleh menyebabkan lenturan yang menyebabkan bahagian tidak boleh digunakan pada 1,000 bahagian sejam.
Arti inicle memberi tumpuan kepada aspek teknikal utama mereka bentuk dan mengeluarkan acuan pembungkusan dinding nipis berprestasi tinggi. Sama ada anda membentuk bekas dinding nipis, penutup atau cawan, memahami prinsip ini akan membantuanda mencapai kitaran yang lebih pantas, kualiti bahagian yang lebih baik, dan jangka hayat acuan yang lebih lama.
Subjek pengacuan dinding nipis membentuk kepada keadaan yang melampau: tekanan suntikan yang sangat tinggi (sehingga 2,000 bar), kitaran pemanasan dan penyejukan yang cepat, dan aliran cair berkelajuan tinggi.
Keluli acuan yang disyorkan:
|
Steel Gred |
Kekerasan |
Sifat Utama |
Aplikasi Biasa |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
Ketangguhan yang tinggi, grintangan keletihan terma ood |
Plat teras dan rongga, acuan dinding nipis am |
|
Tahan karat 1.2316 / S136 |
48–52 HRC |
Rintangan kakisan untuk aplikasi sentuhan makanan |
Pembungkusan untuk produk berasid atau basah |
|
DC53 |
58–62 HRC |
Rintangan haus yang unggul untuk bahan yang sangat penuh |
Acuan peronggaan tinggi memproses PP dengan pengisi >30%. |
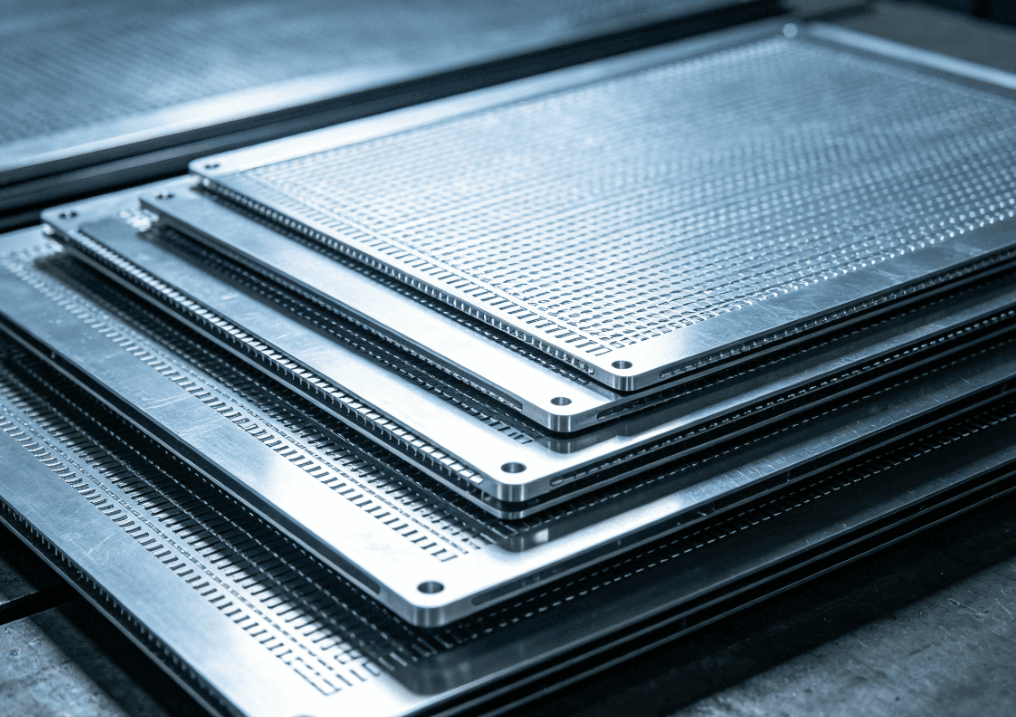
Pertimbangan utama: Untuk peronggaan yang sangat tinggi (cth., 64 atau 96 rongga), tapak acuan itu sendiri mesti dibuat daripada keluli berkekuatan tinggi (cth., P20 pra-keras atau 1.2738) untuk menahan tekanan suntikan tanpa pesongan plat.
Pelari panas adalah nadi kepada mana-mana acuan pembungkusan dinding nipis. Ia mesti menghantar cair ke setiap rongga secara serentak dengan keseimbangan sempurna, penurunan tekanan minimum dan kawalan suhu yang tepat.
Elemen reka bentuk kritikal:
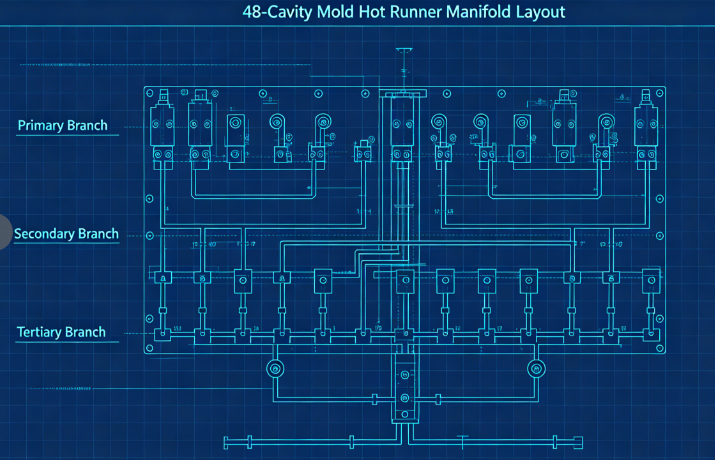
a) Saluran aliran seimbang: Untuk acuan berbilang rongga (biasanya 32, 48, 64, atau 96 rongga), pengimbangan semula jadi adalah penting. Ini bermakna setiap rongga mempunyai panjang aliran yang sama. Reka letak biasa menggunakan manifold primer, manifold sekunder dan cawangan tertier, semuanya dimesin kepada dimensi yang sama.
b) Jenis dan lokasi pagar: Untuk bekas berdinding nipis, jenis pagar yang paling biasa ialah:Pintu tepi (untuk bahagian dengan dinding sisi lurus)Pintu injap (untuk diafragma atau pagar terus ke bahagian bawah)Pintu dasar laut (untuk bahagian luar yang bersih tanpa sisa pintu)Pintu mesti bersaiz betul—terlalu kecil, dan pemanasan ricih menyebabkan kemerosotan; terlalu besar, dan sisa pintu menjadi tidak boleh diterima. Dimensi get tipikal untuk cawan dinding nipis berkisar antara diameter 0.8mm hingga 1.5mm.
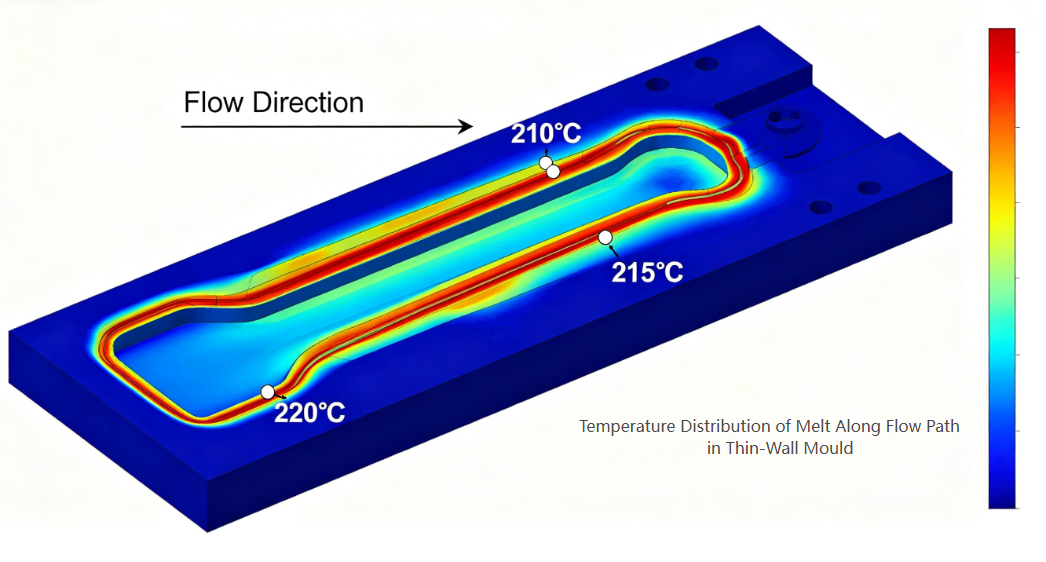
c) Imbangan terma: Setiap muncung mesti mempunyai kawalan suhu bebas. Saluran manifold hendaklah dipanaskan secara seragam (menggunakan pemanas dwi zon atau tiga zon) untuk mengelakkan bintik panas atau slug sejuk.
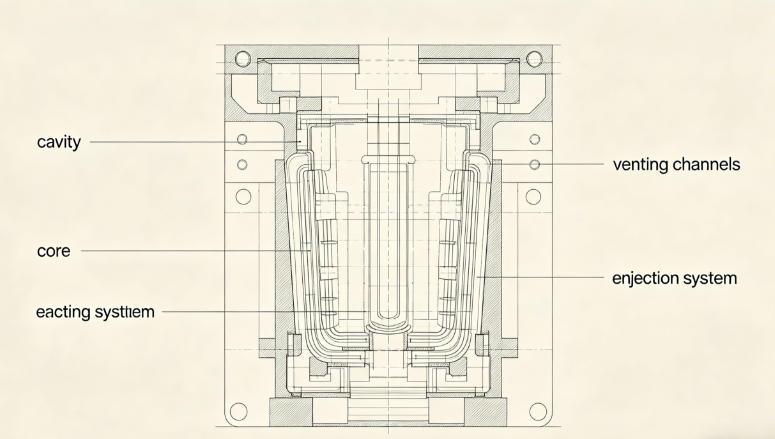
Bahagian dinding nipis memerlukan rongga dan dimensi teras yang sangat tepat untuk mencapai ketebalan dinding yang konsisten.
Pertimbangan utama:
a) Pengagihan ketebalan dinding: Kekalkan ketebalan dinding yang seragam dalam ±0.02mm. Variasi ketebalan mencipta pembezaan penyejukan dan warpage. Gunakan analisis aliran acuan untuk mengoptimumkan reka bentuk sebelum memotong keluli.
b) Venting: Pengacuan dinding nipis menggunakan suntikan berkelajuan tinggi (selalunya 200–500 mm/s). Udara yang terperangkap dalam rongga mesti keluar serta-merta. Kedalaman bolong yang disyorkan: 0.02–0.03mm untuk PP0.01–0.02mm untuk PS atau PET
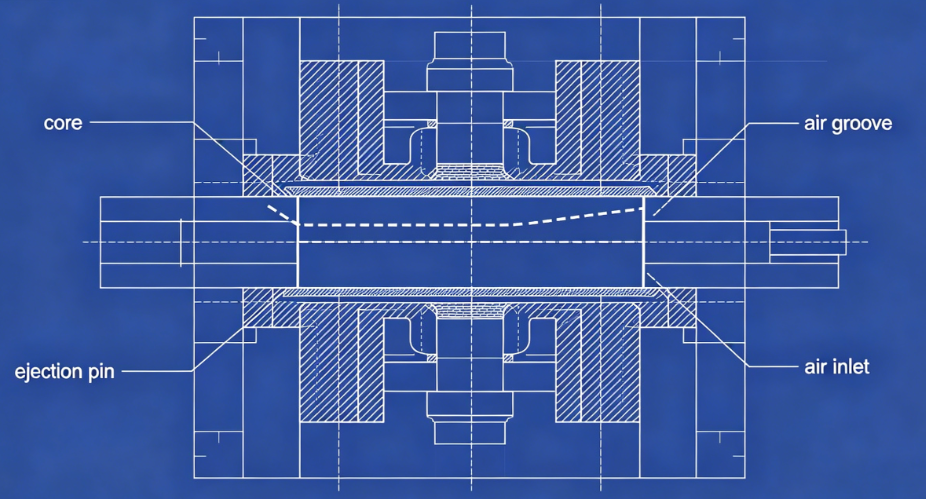
Ventilasi hendaklah diletakkan pada titik terakhir untuk diisi, di sepanjang garisan pemisah, dan di sekeliling pin ejektor.c) Sudut draf: Untuk bahagian dinding nipis, draf minimum 1° setiap sisi disyorkan (1.5–2° untuk bekas yang lebih dalam). Draf yang tidak mencukupi membawa kepada masalah calar, kunci vakum dan lontar.
d) Kemasan permukaan: Permukaan rongga untuk bahagian yang jelas atau berkilat memerlukan kemasan SPI A-1 (cermin); untuk bekas tenusu legap, SPI B-1 (600 grit) adalah mencukupi.
Penyejukan mendominasi masa kitaran dalam pengacuan dinding nipis—biasanya menyumbang 60–80% daripada jumlah kitaran. Penyejukan yang cekap adalah kunci kepada produktiviti yang tinggi.
Prinsip reka bentuk:
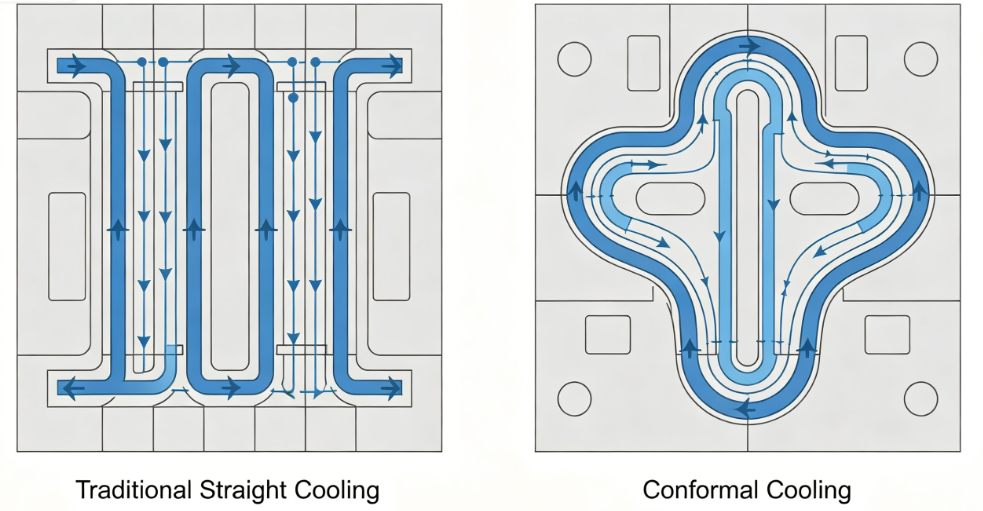
a) Penyejukan konformal: Saluran penyejukan gerudi lurus tradisional selalunya terlalu jauh dari permukaan rongga. Saluran penyejukan konform—mengikut kontur bahagian—boleh mengurangkan masa penyejukan sebanyak 30–50%. Ia biasanya dibuat menggunakan pencetakan 3D atau pemesinan CNC sisipan dengan saluran melengkung.
b) Parameter saluran penyejukan:
c) Penyejukan berkecekapan tinggi: Gunakan buih atau penyekat dalam teras di mana ruang terhad. Untuk teras tinggi, pasang sisipan penyejuk lingkaran atau paip haba.
d) Pemisahan litar penyejukan: Litar bebas untuk rongga dan plat teras membenarkan kadar aliran dan suhu yang berbeza untuk mengoptimumkan pelepasan bahagian dan meminimumkan lengkokan.
Bahagian dinding nipis mempunyai kekakuan yang rendah dan mudah berubah bentuk semasa lontar. Sistem lontar mestilah lembut tetapi boleh dipercayai.
Cadangan reka bentuk:
a) Pancutan udara: Untuk kebanyakan bekas dinding nipis (terutamanya cawan), pancutan berbantukan udara adalah sesuai. Udara termampat (2–4 bar) dimasukkan di antara teras dan bahagian melalui alur mikro atau sisipan berliang, mengapungkan bahagian itu dari teras.
b) Plat penjalur: Bagi bahagian yang mempunyai potongan bawah atau dinding sisi dalam, plat penjalur mekanikal memberikan daya lenting yang sekata merentasi seluruh perimeter bahagian.
c) Pin ejector: Apabila pin tidak dapat dielakkan, gunakan banyak pin berdiameter kecil (2–3mm) yang diletakkan pada rusuk atau permukaan tersembunyi. Elakkan pin besar yang meninggalkan kesan yang boleh dilihat.
d) Masa: Urutan lemparan hendaklah bermula hanya selepas bahagian itu telah cukup sejuk untuk mengelakkan ubah bentuk. Gunakan kelewatan sejuk yang singkat selepas acuan dibuka.
Malah acuan terbaik tidak dapat menghasilkan bahagian yang baik tanpa tetapan proses yang betul. Parameter utama untuk pengacuan dinding nipis:
|
Parameter |
Julat Biasa |
Nota |
|
Kelajuan suntikan |
200–500 mm/s |
Kelajuan tinggi mengisi bahagian nipis sebelum beku |
|
Tekanan suntikan |
1,200–2,000 bar |
Diperlukan untuk mengatasi rintangan aliran |
|
Suhu cair |
190–240°C (PP), 230–280°C (PS) |
Optimumkan untuk kelikatan |
|
Suhu acuan |
10–25°C (pelari sejuk) atau 30–60°C (pelari panas) |
Penyejukan yang seimbang |
|
Tekanan belakang |
5–15 bar |
Untuk konsistensi plastik |
|
Kecacatan |
Punca Berkaitan Acuan |
Penyelesaian |
|
Pukulan pendek |
Pengudaraan yang tidak mencukupi atau pintu bersaiz kecil |
Tambah bolong pada titik akhir aliran; besarkan pintu pagar |
|
Warpage |
Penyejukan tidak sekata atau pengisian tidak seimbang |
Meningkatkan keseragaman penyejukan; pelari imbangan |
|
Tanda tenggelam |
Lokasi pintu gerbang yang buruk atau pembungkusan yang tidak mencukupi |
Pindahkan pintu masuk ke bahagian tebal; tambah masa pembungkusan |
|
Sisa gerbang terlalu tinggi |
Reka bentuk pagar tidak betul |
Beralih ke pintu injap atau pintu dasar laut |
|
Melekat pada teras |
Kegagalan draf atau pelepasan udara tidak mencukupi |
Tingkatkan draf; alur udara bersih |
|
Kesan terbakar |
Pembuangan yang tidak mencukupi |
Dalamkan lubang dalam had material |
Challenge: Pelanggan memerlukan acuan 48 rongga untuk cawan yogurt 150ml (PP, ketebalan dinding 0.45mm, kitaran 4 saat, tahunanmenuntut 20 juta bahagian).
Tindakan yang diambil:
Keputusan:
Teknologi acuan pembungkusan dinding nipis mewakili kemuncak kejuruteraan acuan suntikan. Tuntutan peronggaan tinggi, kitaran subsaat, dan pengeluaran kecacatan sifar mendorong setiap aspek reka bentuk acuan ke hadnya. Acuan dinding nipis yang berjaya memerlukan:
Ketepatan dalam pemesinan rongga/teras (±0.01mm)
Balance dalam saluran aliran hot runner
Kecekapan dalam penyejukan konformal
Kebolehpercayaan dalam sistem lenting
Memahami tingkah laku material dan dinamik proses
Fatau pembuat acuan yang bersedia untuk melabur dalam alat reka bentuk termaju dan pembuatan ketepatan, sektor pembungkusan dinding nipis menawarkan peluang yang besar—baik dari segi cabaran teknikal dan pertumbuhan perniagaan.
telefon: +86-18957424655
Mudah alih: +86-18957424655
E-mel: sale@taizhoumold.com
Alamat:No.18 Shangxian Road, Zon Perindustrian Beicheng, Daerah Huangyan Bandar Taizhou, Wilayah Zhejiang, China
Hak Cipta © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Hak cipta terpelihara.