IKUT KAMI:

Berita

Hubungan Antara Kecacatan Pengacuan Suntikan dan Acuan

pengenalan

        Kecacatan pengacuan suntikan selalunya mengecewakan. Apabila bahagian terkeluar dengan tenggelam, melengkung, kesan terbakar atau tangkapan pendek, tindak balas pertama banyak pengurus pengeluaran adalah untuk melaraskan parameter mesin—suhu, tekanan, kelajuan suntikan atau masa penyejukan. Walaupun pelarasan ini kadangkala membantu, punca selalunya terletak lebih dalam: dalam acuan itu sendiri.

        Sebagai juruteknik acuan yang berpengalaman, saya telah menyaksikan banyak kes di mana beberapa minggu telah dibazirkan pada penalaan parameter, hanya untuk mendapati bahawa reka bentuk acuan adalah punca sebenar. Hakikatnya,acuan yang direka dengan baik boleh menghasilkan bahagian yang berkualiti walaupun dengan tetingkap pemprosesan yang luas; acuan yang direka dengan buruk tidak akan menghasilkan kualiti yang konsisten, tidak kira betapa halus mesin itu.

        Artikel ini memberi tumpuan kepada punca-punca yang berkaitan dengan acuan kecacatan acuan suntikan biasa. Memahami perhubungan ini membolehkan pembuat acuan dan pengacu suntikan bekerjasama dengan lebih berkesan—menangani masalah di sumber dan bukannya menggunakan pembaikan sementara.

1. Tangkapan Pendek (Isi Tidak Lengkap)

        Macam mana rupanya: Rongga acuan tidak terisi sepenuhnya; bahagian tepi tiada atau bulat.

        Punca yang berkaitan dengan acuan:

  • Pintu atau pelari bersaiz kecil: Laluan aliran yang terhad meningkatkan penurunan tekanan, menghalang leburan daripada mencapai hujung rongga.
  • Lokasi pintu yang buruk: Pintu yang diletakkan jauh dari bahagian nipis atau di penghujung laluan aliran panjang menyebabkan pembekuan pramatang.
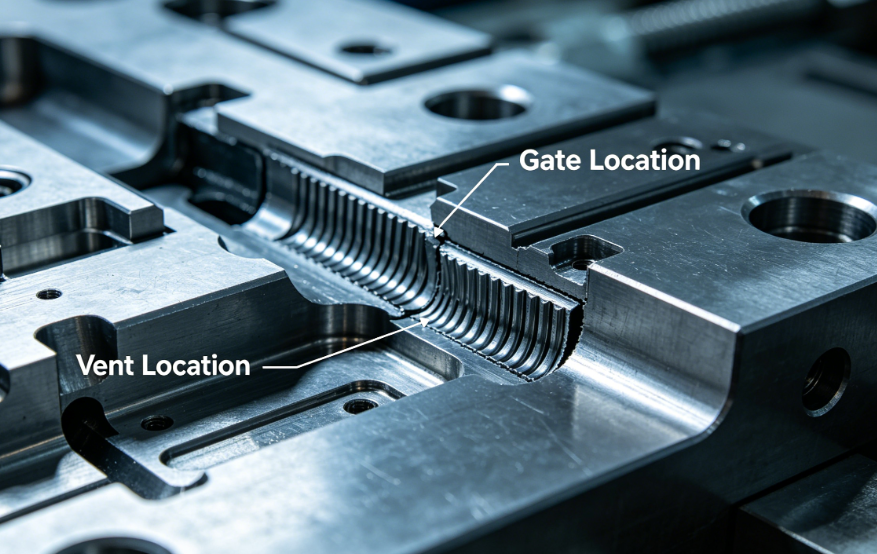
  • Pembuangan yang tidak mencukupi: Udara yang terperangkap memampatkan dan menghalang pencairan daripada bergerak.
  • Reka bentuk dinding nominal nipis: Di bawah ketebalan minimum yang disyorkan untuk bahan.
  • Slug sejuk: Kekurangan telaga slug sejuk membolehkan bahan yang disejukkan menghalang pintu pagar.

       Penyelesaian:

  • Tingkatkan diameter gerbang dan pelari (gunakan analisis aliran acuan untuk mengesahkan).
  • Pindahkan pintu pagar lebih dekat ke kawasan yang sukar diisi.
  • Tambah atau dalamkan bolong (kedalaman biasa: 0.02–0.05mm bergantung pada bahan).
  • Semak ketebalan dinding dengan pereka produk.
  • Tambah telaga slug sejuk di hujung pelari dan pintu yang bertentangan.

2. Tanda Sinki

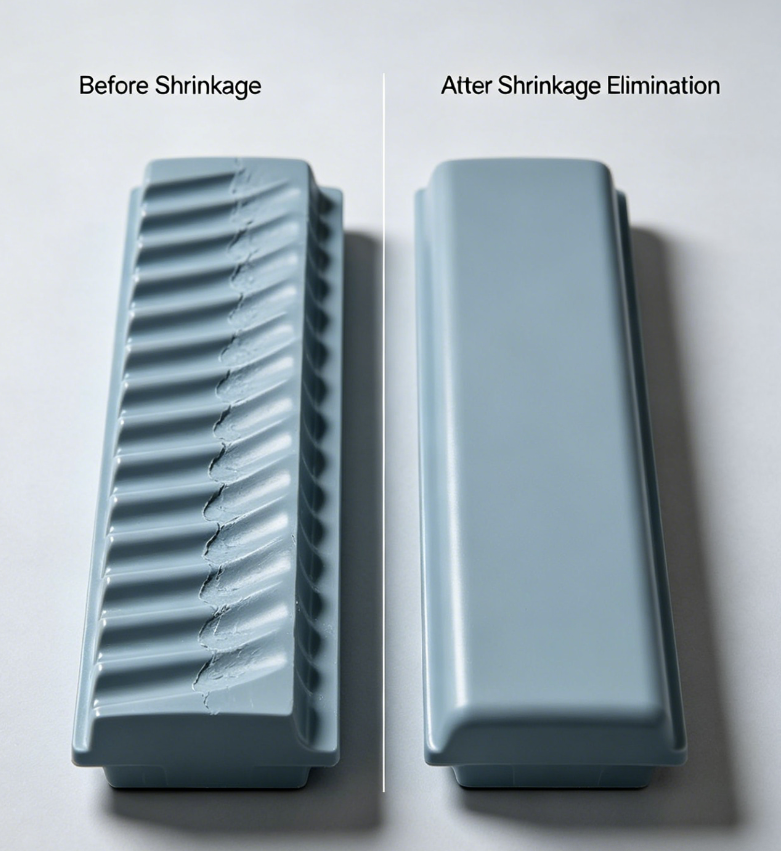
        Macam mana rupanya: Lekukan permukaan, biasanya di atas rusuk tebal atau atas.

        Penyebab yang berkaitan dengan acuan:

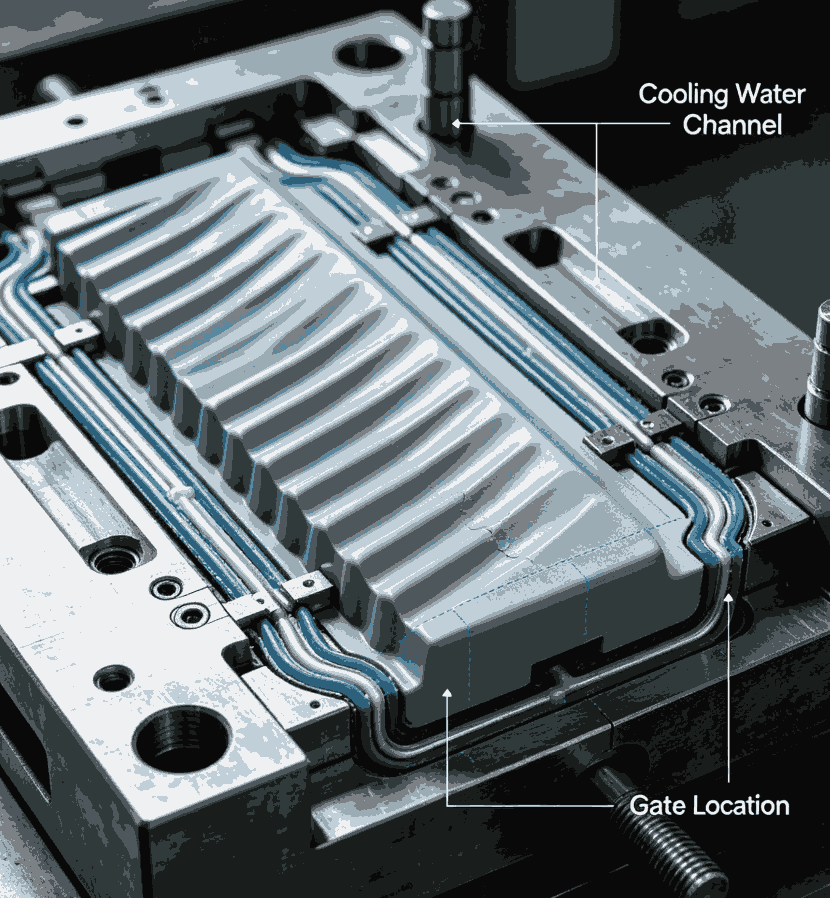
  • Penyejukan yang tidak mencukupi di bahagian tebal:Peletakan saluran penyejukan yang tidak mencukupi membolehkan bahan teras mengecut lebih daripada kulit.
  • Pintu bersaiz kecil:Pembekuan pintu pramatang menghalang tekanan pembungkusan daripada mencapai bahagian tebal.
  • Lokasi pintu gerbang yang buruk:Pintu terlalu jauh dari kawasan tebal bermakna tekanan pembungkusan hilang sebelum mencapainya.
  • Kekurangan kawalan nisbah ketebalan rusuk/dasar:Ketebalan rusuk melebihi 60% daripada dinding nominal.

        Penyelesaian:

  • Letakkan saluran penyejukan lebih dekat dengan bahagian tebal; pertimbangkan penyekat atau gelembung.
  • Besarkan pagar atau tukar kepada jenis pagar yang lebih besar (pintu kipas, pintu terowong).
  • Pindahkan pintu pagar berhampiran bahagian tebal.
  • Kurangkan ketebalan rusuk kepada 40–60% dinding nominal (perubahan reka bentuk, tetapi acuan mesti menampung).

3. Warpage (Penyelewengan Bahagian)

        Bagaimana rupanya:Bahagian itu dipintal, tunduk, atau tidak rata selepas lontar.

        Penyebab yang berkaitan dengan acuan:

  • Penyejukan tidak sekata:Perbezaan suhu acuan merentasi rongga menyebabkan pengecutan pembezaan.
  • Reka bentuk lontar yang tidak betul:Pin ejektor menolak secara tidak rata atau pada bahagian nipis.
  • Sistem pelari tidak seimbang:Dalam acuan berbilang rongga, pengisian yang tidak sama membawa kepada tegasan sisa yang berbeza.
  • Sudut draf yang tidak mencukupi:Daya lenting yang tinggi memesongkan bahagian tersebut.
  • Orientasi yang disebabkan oleh gerbang:Pintu yang diletakkan di bahagian nipis atau di bahagian tengah menyebabkan orientasi molekul yang meledingkan apabila disejukkan.

        Penyelesaian:

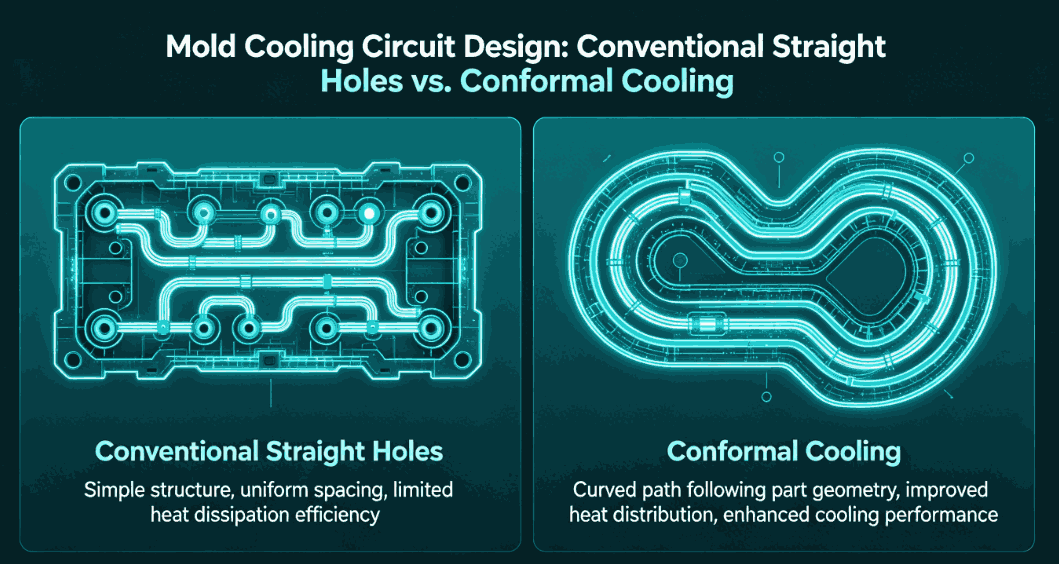
  • Optimumkan susun atur litar penyejukan: gunakan penyejukan konformal untuk geometri kompleks.
  • Penempatan pin ejektor baki; gunakan pin yang lebih besar atau lebih pada bahagian nipis.
  • Reka bentuk pelari yang seimbang secara semula jadi (panjang aliran yang sama untuk setiap rongga).
  • Tingkatkan sudut draf (1–2° untuk kebanyakan bahan, 3–5° untuk permukaan bertekstur).
  • Cari pintu di bahagian tebal atau gunakan berbilang pintu.


4. Tanda Terbakar / Pemanasan Dielektrik

        Bagaimana rupanya:Tanda hangus coklat atau hitam, biasanya pada penghujung aliran atau di rusuk yang dalam.

        Penyebab yang berkaitan dengan acuan:

  • Pembuangan tidak mencukupi:Udara yang terperangkap dalam poket buta atau di hadapan aliran menjadi mampat dan menjadi panas, merendahkan polimer.
  • Bolong terlalu cetek atau tersumbat:Gas tidak boleh keluar dengan cepat.
  • Reka bentuk lubang saluran perpisahan yang buruk:Vent tidak terletak di tempat terakhir untuk diisi.

        Penyelesaian:

  • Tambahkan bolong pada semua titik akhir laluan aliran dan bahagian bawah rusuk dalam.
  • Gunakan kedalaman bolong yang sesuai untuk bahan (cth., 0.02mm untuk PP, 0.01mm untuk PC).
  • Pertimbangkan untuk menggunakan sisipan keluli berliang (tersinter) untuk keperluan pengudaraan yang melampau.
  • Tambah pin ejektor dengan alur pengudaraan.

5. Denyar (Burr)

        Bagaimana rupanya:Nipis lebihan plastik pada garisan perpisahan, lubang pin ejektor atau penutup gelangsar.

       Penyebab yang berkaitan dengan acuan:

  • Tan pengapit tidak mencukupi untuk kawasan yang diunjurkan: Acuan terlalu besar untuk mesin, tetapi acuan itu sendiri boleh menjadi punca jika integriti garis perpisahan adalah lemah.
  • Talian perpisahan yang haus atau rosak: Kerosakan atau haus sebelumnya membolehkan plastik terlepas.
  • Ketegaran acuan yang tidak mencukupi: Plat acuan melentur di bawah tekanan suntikan, membuka celah.
  • Kedalaman bolong tidak betul: Bolong terlalu dalam bertindak sebagai saluran denyar.
  • Pemasangan peluncur atau sisipan yang kurang baik: Jurang pada permukaan tutup.

       Penyelesaian:

  • Membaiki atau memotong semula permukaan garisan perpisahan.
  • Tambah tiang sokongan di belakang plat rongga untuk mengelakkan lenturan.Pastikan bolong dipotong pada kedalaman yang betul (biasanya 0.02–0.05mm, diikuti dengan pelepasan 0.5–1.0mm).
  • Permukaan tutup mesin semula dengan sudut dan muat yang betul.

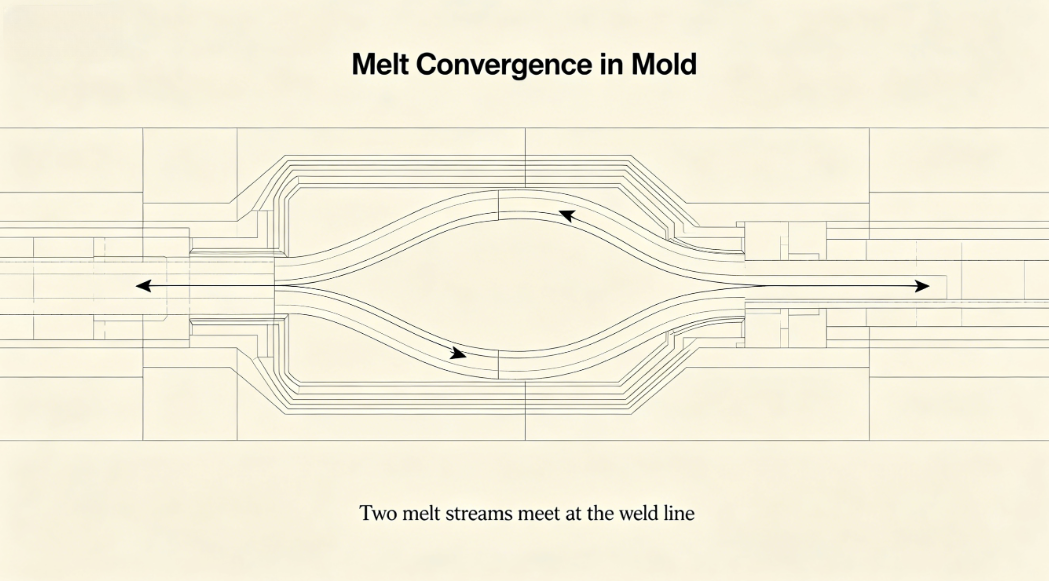
6. Talian Kimpalan (Garisan Knit)

        Bagaimana rupanya:Garisan yang boleh dilihat di mana dua hadapan aliran bertemu; sering disertai dengan kelemahan.

       Penyebab yang berkaitan dengan acuan:

  • Berbilang pintu menyebabkan bahagian hadapan aliran berkumpul:Inherent kepada reka bentuk berbilang pintu.
  • Halangan dalam rongga:Teras, sisipan atau rusuk yang membelah aliran.
  • Bahagian hadapan cair sejuk:Reka bentuk pintu pagar yang buruk atau telaga slug sejuk tidak mencukupi.
  • Pembuangan yang tidak mencukupi di lokasi talian kimpalan:Udara yang terperangkap menghalang kekusutan molekul.

        Penyelesaian:

  • Pindahkan pagar untuk mengalihkan talian kimpalan ke kawasan yang tidak kritikal.
  • Tingkatkan saiz pagar atau tukar kepada jenis pagar yang berbeza (cth., pagar kipas).
  • Tambah poket pengudaraan di lokasi talian kimpalan.
  • Gunakan pelari panas dengan gating injap berjujukan untuk menghapuskan garisan kimpalan.

7. Kecacatan Permukaan: Tanda Aliran, Hamparan dan Jerebu

        Apa rupa mereka:Garisan, corak beralun atau kawasan kusam pada permukaan bahagian.

       Penyebab yang berkaitan dengan acuan:

  • Reka bentuk pintu gerbang yang lemah:Pintu pagar yang terlalu kecil atau terletak tidak betul menyebabkan jet atau teragak-agak.
  • Sudut tajam atau perubahan mendadak dalam ketebalan dinding:Menyebabkan ketidakstabilan aliran.
  • Permukaan acuan sejuk:Reka bentuk litar penyejukan yang buruk membawa kepada bintik-bintik sejuk yang menyejukkan cair lebih awal.
  • Permukaan rongga yang tercemar atau kasar:Menyebabkan splay dan kilauan yang lemah.

        Penyelesaian:

  • Gunakan pintu pagar yang lebih besar atau reka bentuk pintu pagar yang menggalakkan pengembangan beransur-ansur (pintu kipas, pintu filem).
  • Peralihan lancar dalam rongga (jejari semua sudut tajam).
  • Optimumkan keseragaman penyejukan.
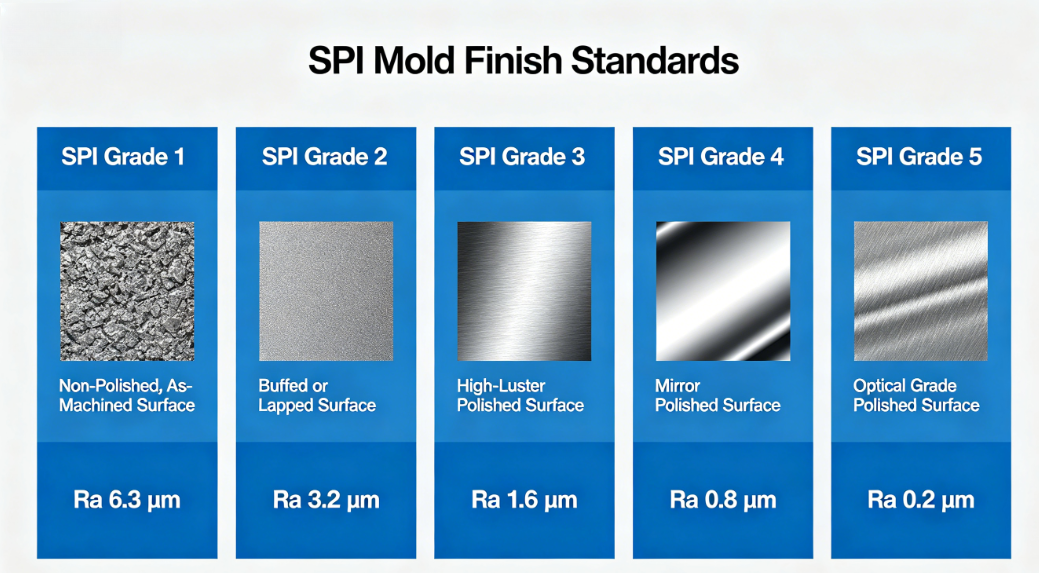
  • Menggilap permukaan rongga ke kemasan yang diperlukan (mengilat cermin untuk bahagian berkilat).

8. Tanda Pin Ejector / Tanda Tolak

        Bagaimana rupanya:Tanda timbul atau tenggelam di mana pin ejektor menyentuh bahagian tersebut.

        Penyebab yang berkaitan dengan acuan:

  • Draf tidak mencukupi:Daya lenting yang tinggi tertumpu pada hujung pin.
  • Terlalu sedikit atau diletakkan dengan buruk pin ejektor:Pelepasan tidak sekata.
  • Diameter pin terlalu kecil:Kepekatan tekanan tinggi.
  • Isu pengembalian pin ejector:Pin tidak ditarik balik sepenuhnya sebelum kitaran seterusnya.

         Penyelesaian:

  • Tingkatkan sudut draf.
  • Tambahkan lebih banyak pin ejektor atau gunakan diameter yang lebih besar.
  • Letakkan pin pada rusuk, bos atau permukaan bukan kosmetik lain.
  • Pastikan sistem pemulangan ejector yang betul (springs atau pin return positif).

Kajian Kes: Dari Kecacatan kepada Penyelesaian

        Seorang pelanggan yang menghasilkan acuan tong pen 32 rongga melaporkan kesan melengkung dan tenggelam yang berterusan pada kawasan lampiran klip. Selepas dua minggu pelarasan parameter mesin tanpa peningkatan, kami menjalankan semakan acuan.

        Penemuan:

  • Saluran penyejuk adalah jauh dari bos klip tebal.
  • Gate terletak di hujung bertentangan, menyebabkan kehilangan tekanan.
  • Pin ejektor diagihkan secara tidak rata.

       Tindakan yang diambil:

  • Menambah penyekat dalam litar penyejukan berhampiran bos.
  • Dipindahkan pintu pagar lebih dekat dengan kawasan bos.
  • Menambah dua pin ejektor tambahan.

        Keputusan:

        Warpage dikurangkan sebanyak 80%; tanda sinki dihapuskan. Kadar sekerap pengeluaran menurun daripada 12% kepada 2%.

Kesimpulan

        Hubungan antara kecacatan pengacuan suntikan dan acuan adalah langsung dan selalunya dominan. Walaupun parameter proses kadangkala boleh mengimbangi isu acuan kecil, penyelesaian asas terletak pada reka bentuk acuan yang baik—gating yang betul, penyejukan yang seimbang, pengudaraan yang mencukupi, lonjakan yang teguh dan sudut draf yang betul.

        Sebagai pembuat acuan, tanggungjawab kami melampaui penghantaran acuan yang sesuai dengan mesin. Kita mesti mereka bentuk acuan yang memaafkan, teguh dan dioptimumkan untuk bahan tertentu dan geometri bahagian. Untuk pengacu suntikan, memahami punca berkaitan acuan ini membolehkan penyelesaian masalah yang lebih berkesan dan komunikasi yang lebih baik dengan pembekal acuan.

        Apabila anda mengalami kecacatan yang berterusan, sebelum menyentuh kawalan mesin, tanya: Bolehkah acuan menjadi puncanya?


Berita Berkaitan
Tinggalkan saya mesej
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami. Dasar Privasi
TolakTerima